Taller de cerámica · cocción raku
Cocción raku: de la pasta chamotada al humo del serrín
Gesunduldo es un cuaderno independiente dedicado a una sola técnica: el raku tal y como se practica en un taller pequeño, con horno de gas o de leña, pinzas largas y un contenedor de reducción esperando a pocos metros.
Aquí se describe lo que ocurre en cada tramo del proceso, por qué la pasta aguanta o se rompe, cómo se comportan los esmaltes en un ciclo de una hora y qué hace falta para trabajar con fuego sin sustos.
El raku no es un acabado que se añade al final: es una manera distinta de cocer que condiciona la pasta que se amasa, la forma que se levanta en el torno y el orden en que se mueve todo el día de cocción. La pieza sale del horno al rojo, se enfría a la intemperie en cuestión de minutos y termina de definirse dentro de un cubo con virutas ardiendo.
Este sitio reúne notas de proceso, comprobaciones prácticas y explicaciones de los fenómenos que se ven en el taller —el craquelado, el ennegrecimiento del barro desnudo, los brillos metálicos irregulares— sin prometer recetas infalibles ni resultados idénticos de una hornada a otra.
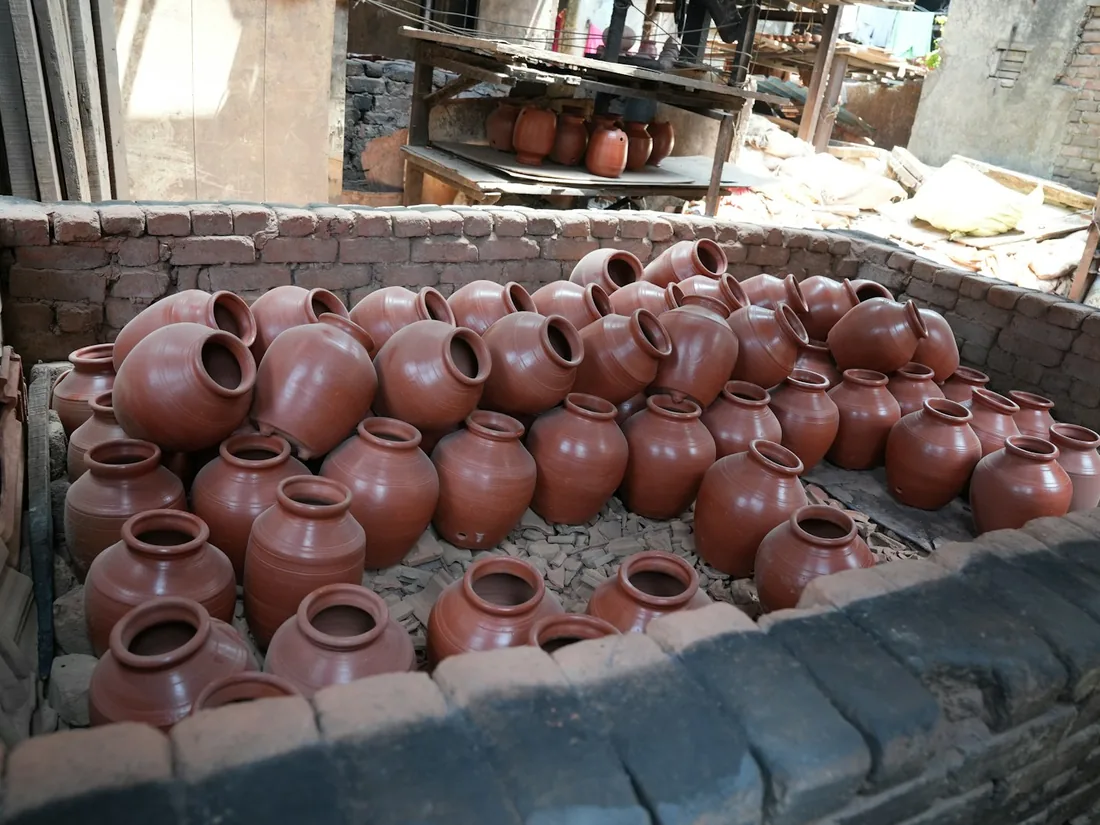
Qué distingue una cocción raku de una cocción convencional
En una cocción de gres o de loza el enfriamiento es tan importante como la subida: el horno tarda muchas horas en bajar y las piezas atraviesan sin sobresaltos los puntos críticos de la sílice. En el raku se hace justo lo contrario. Se calienta rápido hasta que el esmalte funde —normalmente entre 900 y 1000 °C, según la composición— y en ese momento se abre el horno y se saca la pieza con pinzas.
De ahí en adelante todo sucede en minutos. La pieza pasa del rojo vivo al aire frío, se introduce en un recipiente con material combustible y se tapa. El humo consume el oxígeno disponible y obliga a los óxidos del esmalte y del barro a ceder el suyo. Ese ambiente reductor es el responsable de los tonos metálicos, del negro del barro visto y del contraste que hace reconocible al raku.
La consecuencia práctica es que el material se somete a tensiones enormes en muy poco tiempo. Todo lo que se decide antes —la pasta, el grosor de la pared, la forma, el bizcocho— se decide en función de esa media hora final.
La pasta con chamota y la resistencia al choque térmico
Una pasta de raku es, en esencia, una arcilla plástica cargada de chamota. La chamota es material cerámico ya cocido y molido que se incorpora al amasado; su función no es dar color ni textura decorativa, sino abrir la pasta. Los granos ya han sufrido su contracción y no vuelven a moverse, de modo que crean una red rígida y una porosidad fina por la que las tensiones se distribuyen en lugar de concentrarse en un plano de rotura.
La proporción habitual en taller se mueve entre el 20 y el 40 % en peso. Por debajo, la pasta se comporta como una arcilla corriente y salta con facilidad al enfriar; por encima, se vuelve áspera, cuesta centrarla en el torno y castiga las manos. La granulometría importa tanto como la cantidad: un grano grueso, alrededor de 0,5–1,5 mm, resiste mejor el choque, mientras que un grano fino permite superficies más limpias en piezas pequeñas.
El choque térmico se produce porque la superficie cambia de temperatura mucho más deprisa que el interior de la pared. Si el material no puede absorber esa diferencia, aparece una grieta. Por eso una pared de espesor constante y sin cambios bruscos de sección aguanta más que otra decorada con relieves gruesos, aunque ambas usen la misma pasta.
Comprobaciones sobre la pasta
- La chamota se reparte de forma homogénea en el corte del amasado, sin bolsas ni vetas.
- No hay burbujas de aire: se amasa hasta que la sección queda limpia.
- El espesor de pared se mantiene parecido en toda la pieza, incluido el fondo.
- Las uniones de asas o añadidos están bien selladas y no dejan cámaras cerradas.
- Los bordes y aristas se suavizan; un canto vivo es un punto de partida de grieta.
- Se prueba una pieza sencilla antes de comprometer una hornada entera con una pasta nueva.
Formar pensando en las pinzas y cocer el bizcocho
Al levantar una pieza destinada al raku conviene imaginarla ya sujeta por unas pinzas metálicas al rojo. Las formas cerradas de boca estrecha son difíciles de agarrar; los cuellos finos y los pies muy altos concentran tensión justo donde se aplica la fuerza. Los volúmenes con paredes ligeramente convexas, bordes redondeados y un perfil que ofrezca un punto de apoyo claro se manejan mucho mejor cuando hay que moverse deprisa.
El secado debe ser lento y uniforme, cubriendo la pieza con plástico los primeros días si el taller está seco o corre el aire. Un secado desigual deja tensiones internas que la cocción se encarga de revelar.
El bizcocho, en cambio, es la parte tranquila del proceso. Se cuece despacio, con una subida suave hasta unos 900–950 °C según la pasta, y su objetivo es doble: eliminar el agua químicamente combinada y dejar la pieza lo bastante porosa como para que el esmalte se agarre bien y seque rápido al aplicarlo. Un bizcocho demasiado alto cierra la porosidad y complica el esmaltado; uno demasiado bajo deja una pieza frágil que no soporta la manipulación posterior.
Del bizcocho al esmaltado
- Se comprueba que la pieza esté completamente seca antes de entrar al horno de bizcocho.
- La subida se hace lenta hasta los 600 °C y ya puede acelerarse después.
- Se deja enfriar el horno de bizcocho sin abrirlo antes de tiempo.
- Se limpia el polvo con una esponja apenas húmeda antes de aplicar el esmalte.
- Se reserva sin esmaltar el pie y una franja de contacto, si se quiere barro visto.
- El esmalte se aplica en capa regular; los excesos gotean y se pegan a la placa.
Esmaltes de raku y su comportamiento en un ciclo corto
Los esmaltes de raku son de baja temperatura y funden deprisa. Muchos se apoyan en fritas alcalinas o en bórax, que dan una superficie brillante y muy expansiva, propensa a agrietarse al enfriar. Otros incorporan óxidos metálicos —cobre, hierro, manganeso— que en la fase de reducción cambian de estado y producen los reflejos cobrizos, los grises satinados o las irisaciones que caracterizan a la técnica.
El punto que más desconcierta al principio es la falta de repetibilidad. Un mismo esmalte, en la misma hornada, puede dar un cobre metálico brillante en una pieza y un verde mate en la de al lado. Influyen la posición dentro del horno, el tiempo que la pieza pasa al aire antes de entrar en la reducción, la cantidad y humedad del combustible y la rapidez con que se cierra la tapa. Conviene aceptar esa variabilidad y anotarla, en vez de intentar eliminarla.
Anotar sirve de verdad: hoja por hornada con el esmalte utilizado, el espesor aproximado, la temperatura de extracción, los segundos al aire, el combustible y una descripción del resultado. Después de diez o quince hornadas, el cuaderno empieza a explicar cosas que ninguna receta explica.
Variables que conviene anotar
- Espesor de la capa de esmalte y método de aplicación.
- Temperatura o aspecto del esmalte en el momento de abrir.
- Segundos transcurridos entre la extracción y el cierre del contenedor.
- Tipo de combustible: serrín fino, virutas, papel, hojas secas.
- Tiempo total de reducción antes de destapar.
- Resultado observado, con una foto si es posible.
Subida del horno y lectura del momento de abrir
La subida en raku es rápida pero no descontrolada. Los primeros minutos se hacen con llama suave para que las piezas, aunque estén bizcochadas, atraviesen sin prisas la zona baja. A partir de los 500–600 °C se puede aumentar la potencia y llevar el horno hasta la temperatura de fusión en un tramo corto.
El indicador más fiable no es el reloj: es el aspecto del esmalte visto a través de la mirilla. Primero se ve una superficie seca y polvorienta, después aparecen burbujas y una textura de piel de naranja, y finalmente la capa se cierra en un espejo húmedo que refleja la llama. Ese brillo, uniforme y sin cráteres, es la señal de que la pieza está lista.
La extracción se hace con pinzas largas, en un solo movimiento firme y sin sacudidas. Se levanta la pieza, se sale del horno con ella y se lleva directamente al contenedor. Cuanto menos se dude en ese trayecto, mejor: cada segundo al aire enfría la superficie y modifica el resultado.
Un conocimiento útil de esta fase se construye repitiendo la misma secuencia con piezas de prueba antes de sacar del horno algo en lo que se ha invertido mucho tiempo.
La reducción en el contenedor con serrín
El recipiente de reducción es un cubo o bidón metálico con tapa ajustada, colocado sobre suelo incombustible y con un lecho de serrín, virutas o papel arrugado en el fondo. Cuando la pieza incandescente entra en contacto con el material, éste se inflama de inmediato. Al tapar, el fuego consume el oxígeno del interior y crea una atmósfera reductora cargada de humo y carbono.
En esa atmósfera ocurren dos cosas a la vez. Los óxidos metálicos del esmalte pierden oxígeno y se acercan a su forma metálica, lo que produce los brillos de cobre y las tornasolaciones. Y el carbono penetra en el barro poroso que ha quedado sin esmaltar y en las grietas del esmalte, ennegreciéndolos.
El tiempo dentro del contenedor suele ir de diez a veinte minutos. Menos tiempo deja reducciones parciales y superficies más claras; más tiempo profundiza el negro pero también prolonga el enfriamiento irregular. Destapar antes de tiempo reintroduce oxígeno y puede revertir buena parte del efecto: si se hace, es una decisión, no un descuido.
Preparación del contenedor
- Recipiente metálico con tapa que cierre bien, sin restos de pintura ni plástico.
- Lecho de combustible suficiente para envolver la pieza, pero no compactado.
- Superficie estable, despejada y alejada de materiales inflamables.
- Un segundo recipiente preparado si se van a sacar varias piezas seguidas.
- Medio de extinción a mano antes de empezar, no a medio proceso.
- Espacio abierto y ventilado: el humo es abundante y persistente.
El craquelado: por qué aparece y cómo se orienta
El craquelado es una red de grietas finas en la capa de esmalte. Se produce porque el esmalte y la pasta se contraen de forma distinta al enfriar: el vidrio, más expansivo, no puede seguir al soporte y se fractura. En la mayoría de las técnicas cerámicas se considera un defecto; en raku es una parte buscada del lenguaje de la pieza, porque el humo tiñe esas grietas de negro y las vuelve visibles como un dibujo.
El dibujo se puede orientar, aunque no dictar. Una capa gruesa tiende a dar grietas anchas y espaciadas; una capa fina, una malla menuda. Un enfriamiento brusco antes de entrar en la reducción abre más craquelado que un paso inmediato al contenedor. Algunos ceramistas rocían un poco de agua sobre la pieza recién sacada para provocar la red; es una intervención agresiva que multiplica el riesgo de rotura.
Raku desnudo: craquelado sin esmalte permanente
En el raku desnudo la pieza no conserva esmalte al final. Se aplica primero un engobe fino y, encima, una capa de esmalte pensada para desprenderse. Tras la reducción, ese recubrimiento salta al enfriar o se retira con una espátula y agua, y deja sobre el barro pulido el negro del humo dibujando exactamente las grietas que tuvo el esmalte.
El resultado es una superficie mate, cálida, con un grafismo muy limpio de negro sobre el tono claro de la pasta. Depende por completo de dos cosas: un bruñido cuidadoso de la pieza en crudo y un ajuste correcto entre engobe y esmalte, de modo que la capa se separe entera y no en fragmentos que arrastren el dibujo.
Limpieza y lavado de las piezas después del humo
Al salir del contenedor, la pieza está cubierta de ceniza, hollín y restos de combustible carbonizado. Antes de tocarla hay que dejar que baje de temperatura; el negro puede engañar y la pared seguir muy caliente por dentro. Un enfriamiento al aire, apoyada sobre ladrillo o arena, es más seguro que sumergirla en agua, práctica que se usa a veces pero que añade un choque térmico más.
La limpieza se hace con agua y un estropajo no metálico o una esponja abrasiva suave, frotando hasta retirar la capa de hollín superficial y descubrir el esmalte. Los restos incrustados salen mejor con un poco de bicarbonato o un cepillo de cerdas duras. Conviene ir despacio: un estropajo metálico raya los brillos metálicos y los deja apagados sin remedio.
Después se seca bien y se revisa la pieza a contraluz. Es el momento de detectar microfisuras que no se veían antes. Y conviene recordar una limitación de la técnica: una pieza de raku es porosa, con un esmalte agrietado y un cuerpo que ha sufrido tensiones fuertes. No es un objeto adecuado para contener alimentos ni líquidos, ni para lavavajillas, ni para el horno. Su lugar está en el terreno decorativo y expresivo.
Seguridad y protección al trabajar con fuego
El raku se hace siempre al aire libre o bajo cubierto muy ventilado, nunca en un interior cerrado. Hay tres riesgos simultáneos: temperaturas altísimas en las piezas y las pinzas, llamas vivas al abrir el horno y al inflamarse el combustible, y humo denso que no debe respirarse. Ninguno de los tres se gestiona improvisando.
Trabajar acompañado no es un lujo. Una persona maneja las pinzas y otra abre y cierra la tapa del contenedor; eso evita movimientos torpes con una pieza al rojo en el aire. Antes de encender conviene recorrer mentalmente todo el trayecto y retirar cualquier obstáculo del suelo.
Equipo y entorno
- Guantes largos resistentes al calor y ropa de algodón o materiales no sintéticos.
- Protección ocular adecuada para mirar el interior del horno.
- Calzado cerrado y sin cordones sueltos.
- Pinzas largas, en buen estado y probadas en frío con la pieza.
- Zona despejada y suelo no combustible entre el horno y el contenedor.
- Extintor o cubo de arena accesible, revisado antes de empezar.
- Ventilación real: nunca en garaje, sótano ni sala cerrada.
- Instalación de gas revisada, con la botella alejada del foco de calor.
Qué publica Gesunduldo
Gesunduldo es un proyecto informativo y editorial, sin actividad comercial. No vende materiales, no organiza cursos y no ofrece servicios de cocción. Todo lo que se publica está en abierto y consiste en textos de proceso sobre la técnica descrita en esta página.
El criterio es sencillo: explicar lo que se puede explicar con precisión y señalar con claridad lo que depende de la práctica, del horno concreto o del azar de una hornada. Las cifras que aparecen —temperaturas, proporciones, tiempos— son rangos de referencia habituales en taller, no valores fijos.
Materiales que se publican
- Notas sobre pastas chamotadas y comportamiento frente al choque térmico.
- Descripciones del ciclo de bizcocho aplicado a piezas de raku.
- Explicaciones del comportamiento de los esmaltes en ciclos cortos.
- Secuencias de trabajo para la extracción y la reducción.
- Observaciones sobre craquelado, ahumado y raku desnudo.
- Rutinas de limpieza posterior y pautas de seguridad.
Contacto
Si algo de lo publicado resulta confuso, incompleto o incorrecto, se puede escribir al correo del proyecto. También se atienden preguntas sobre el contenido de las páginas y avisos de enlaces que no funcionen.
Gesunduldo
[email protected]
El correo es la única vía de contacto del proyecto. No hay formularios, ni registro de usuarios, ni boletín. Los mensajes recibidos se leen y se responden cuando corresponde, y no se utilizan para ningún otro fin.
En Privacidad se explica en detalle qué datos maneja el sitio, y en Términos de uso, en qué condiciones se publica el material.